Alt-i-et COB LED-TV
 Fleksible LED-skærme
 Gennemsigtige LED-skærme
 Led plakat
 Cirkulære LED-skærme
 Kreative og brugerdefinerede LED-skærme
En fordybende attraktion i en storby i USA krævede en LED-tunnel – vægge og loft dækket af buede LED-overflader, der omgiver beskueren. Den traditionelle fremgangsmåde ville kræve uger med fremstilling af rammer på stedet. Formonterede fleksible LED-skabe gjorde det til et par dages samling fra skab til skab. Sådan gør du.

Et tunnelformat, der bryder den traditionelle installationsmodel

Projektbeskrivelsen var enkel at beskrive, men brutal at udføre på den traditionelle måde: vægge og loft, alle buede, alle LED-belagte , dannede en fordybende tunnel, der omslutter beskueren i et kontinuerligt digitalt miljø. Flere buede overflader. Flere planer. Hver overflade mødes i en forskellig vinkel.
Hvis du griber dette an med Sti A – svejsning af buede stålrammer på stedet til hver væg- og loftsektion og derefter montering af individuelle moduler – står du over for uger med metalfremstilling på en byggeplads med begrænset adgang, nedfaldende støv og skiftende deadlines. Du har brug for en svejser, en rammejig, et vaterpas og nok tålmodighed til at justere hver svejsning mod en laser, før det første modul overhovedet rører rammen.
En tunnel omslutter dig i tre dimensioner – buede vægge på begge sider, buet loft over hovedet og sammensatte vinkler ved hvert kryds. At fremstille buede rammer til hver overflade individuelt på stedet ville betyde 3-4 ugers rammearbejde, før modulmonteringen overhovedet kunne begynde. I et projekt med en fast åbningsdato og et byggehold, der havde brug for pladsen tilbage, var den tidsplan urealistisk.
Præmonterede skabe — Fabrikken klarer den svære del
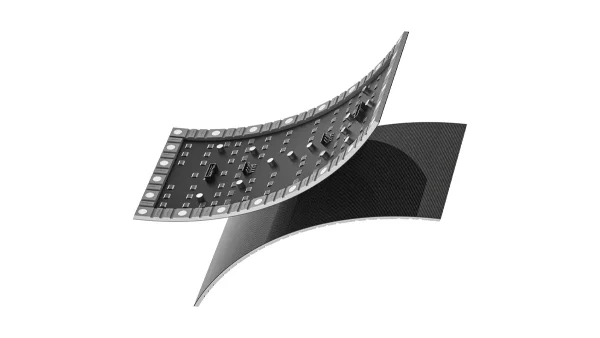
I stedet for at bygge tunnelen fra individuelle moduler + stålrammer på stedet, formonterede vi hver eneste buede sektion på fabrikken. Hver kabinetenhed ankom som en selvstændig, stiv samling: flere fleksible LED-moduler formonteret på en buet aluminiumsunderramme, forforkoblet, fortestet og forkonfigureret. Skabet havde allerede den korrekte kurveradius. Det havde bestået 72 timers ældning i bøjet tilstand. Alt, hvad installatøren skulle gøre på stedet, var at bolte kabinettet til kabinettet og tilslutte strøm og signal mellem dem.
Denne tilgang flytter det kvalitetskritiske arbejde – kurven, justeringen, pixelkortlægningen – til fabrikkens kontrollerede miljø, hvor det udføres af teknikere, der bygger buede LED-pærer hver dag, ikke af et byggepladshold, der måske bygger ét buet projekt hvert andet år.
3-4 ugers fremstilling af rammen på stedet. Svejser kræves. Laservaterpas kræves for at justere hver kurve. Rammen bliver støvet af den samtidige konstruktion. Modulmontering starter først, når alle rammer er færdige og godkendt. Tidslinjen bobler op med hver ændring af kurvevinkel.
Fabrikken præmonterer hver buet sektion. Skabene ankommer klar til tilslutning. På stedet: Bolt skabene sammen, tilslut strøm- og signalkabler, indlæs konfiguration. Ingen svejsning. Intet laserniveau. Ingen modulhåndtering. Få dage i stedet for få uger.

Fra dock til skærm på dage, ikke uger
Skabene blev fremstillet i Shenzhen over 6 uger — fremstilling af specialfremstillede buede aluminiumsunderrammer, montering og ledningsføring af fleksible moduler, 72 timers indbrændingsmodning, kvalitetskontrol pr. skab, pakning i nummereret rækkefølge til installationsordre. De blev sendt med fly for at overholde konstruktionsvinduet.
På stedet pakkede et hold på to personer skabene ud og placerede dem i nummereret rækkefølge. Hvert skabs hurtiglåsemekanisme blev forbundet med dets naboskab med et håndtag – ingen værktøjer, ingen måling. Strøm- og signalkabler var præmærkede og kodede. Hele tunnelkonstruktionen – vægge og loft – blev færdiggjort på under en uges arbejde på stedet mod de 3-4 uger, som fremstilling af rammen på stedet ville have krævet.
Afspilning af indhold blev konfigureret fra den fabriksleverede mapping-fil. Medieserveren modtog filen, indlæste den, og testmønsteret bekræftede, at hver pixel var adresseret korrekt i første forsøg – fordi pixel-mappingen var blevet verificeret, før kabinetterne forlod Shenzhen.
Hvornår skal man gå kabinetsbaseret – beslutningsreglen, der sparer uger
Dette projekt validerede en simpel regel, som vi nu bruger til alle nye forespørgsler:
1. Flere buede overflader (vægge + loft, sammensatte vinkler) eller
2. En fast åbningsdato som ikke tillader fremstilling på stedet, eller
3. En byggeplads, der ikke er et metalværksted (støv, begrænset adgang, ingen svejseopsætning)
...så er præmonterede skabe ikke en luksus - de er den eneste måde at overholde tidslinjen på. Omkostningerne pr. kvadratmeter er højere, fordi fabrikken udfører mere arbejde, men den sparede arbejdskraft på stedet, de undgåede tidsplanoverskridelser og eliminerede fabrikationsfejl mere end opvejede forskellen.
For projekter med en enkelt kurve – én buet væg, én søjle – er rute A (ramme + magnetiske moduler) normalt den bedste værdi. For ethvert projekt, hvor flere kurver mødes, hvor overfladen er over hovedet, eller hvor konstruktionsvinduet er snævert: rute B. Ingen undtagelser.
19 år inden for LED-displayteknik. Jeg har set byggepladspersonale kæmpe med buede rammer i støvede byggemiljøer, mens uret går på deres åbningsdato. Skabsmetoden blev ikke opfundet af marketingfolk – den kom fra et møde efter projektet, hvor en af vores installatører sagde: "Hvorfor bygger vi ikke bare kurven i Shenzhen og bolter den sammen der?" Hvert kabinet i dette projekt blev individuelt ældet og kvalitetskontrolleret, før det forlod fabrikken.
Send rummets dimensioner og plantegning. Vi fortæller dig, om rute A eller rute B er det rigtige valg til din tidslinje – med et tilbud på begge muligheder inden for 24 timer.